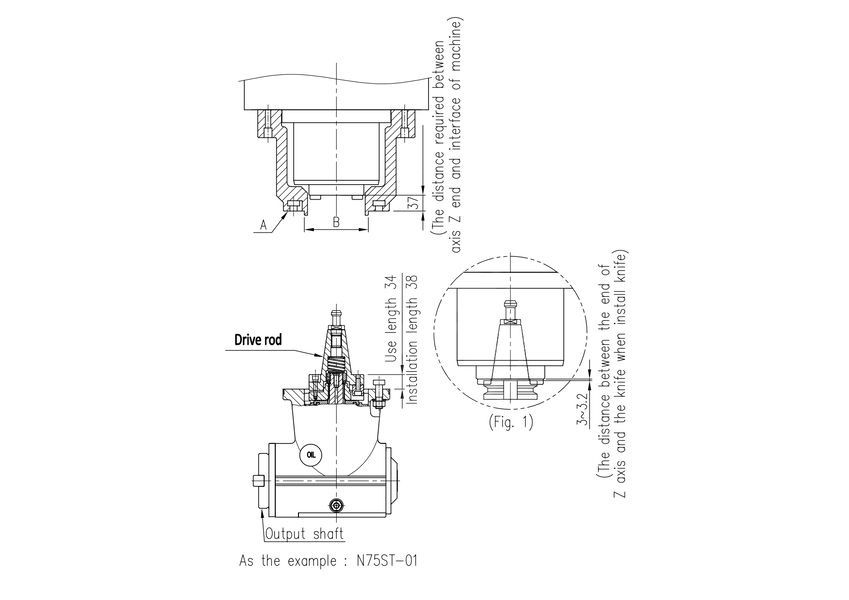
- 사용 길이는 34mm이고 조립 길이는 38mm입니다. 홀더 장착 후 Z축 끝단과 기계 인터페이스 사이의 거리를 확인하십시오. Z축 끝단과 기계 인터페이스 사이의 거리는 반드시 34mm여야 합니다. 이 거리가 34mm를 초과하면 헤드 베어링 및 부품이 손상될 수 있습니다.
- 홀더의 A면 평행도를 정밀 게이지로 점검하여 0.01mm 이내(0.02mm를 초과하지 않음)인지 확인하십시오. A면의 공차가 클 경우 헤드가 각 각도 출력축의 중심으로 이동할 때 발생하는 높이 오차의 영향을 받습니다.
- 주축의 외측 B축과 Z축의 동심도 공차는 반드시 0.01mm 이내여야 합니다. (0.02mm를 초과할 수 없습니다.)
- 헤드가 각 각도 출력축의 중심으로 이동할 때 발생하는 높이 오차와 다양한 정밀도 문제는 평면 A의 평행도 공차와 외부 B의 동심도 공차 중 더 큰 공차의 영향을 받습니다. 더욱 심각한 것은 헤드 이동 시 소음, 마찰, 진동이 발생하고 베어링 및 부품이 손상될 수 있다는 점입니다.
- (그림 1과 같이) 칼날을 설치할 때 Z축 끝단과 칼날 사이의 거리는 3~3.2mm여야 합니다. 거리가 이보다 길어지면 헤드의 구동 로드가 아래로 눌려 헤드 베어링 및 부품이 손상될 수 있습니다.
- 직각을 정확하게 맞추는 과정에서 절대로 헤드 본체를 두드리지 마십시오. 잘못된 설치 및 사용으로 인해 발생한 문제는 보증 대상에서 제외됩니다.
밀링 헤드를 출고일로부터 3개월 이상 사용하지 않았거나 3개월 이상 사용하지 않은 경우, 스핀들 베어링과 기어의 윤활을 유지하기 위해 다음과 같이 밀링 헤드를 관리하십시오.
- 밀링 헤드를 연결하기 전에 스핀들을 5회 이상 돌려주십시오. 이는 베어링과 기어에 윤활유가 충분히 스며들도록 하기 위함입니다.
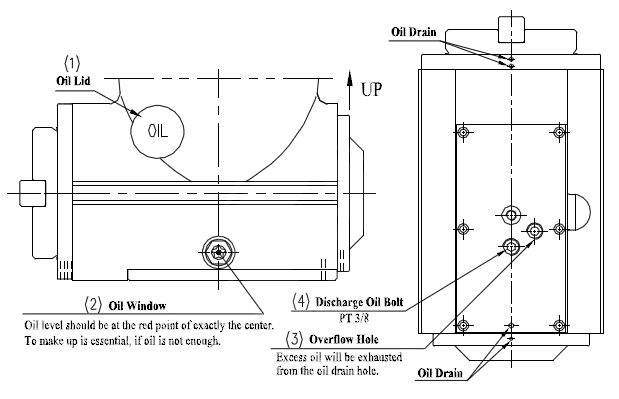
- 오일은 사용 전에 매번 점검해야 합니다. 필요에 따라 유압유(ISO-68 또는 ISO-AW32, 유압유 #10)를 보충하고, 오일 레벨은 그림과 같이 유지하십시오.
- 오일이 과다하면 오일 배출구(도면 참조)를 통해 배출됩니다. 과다한 오일은 윤활 그리스를 녹여 메인 스핀들 베어링에 손상을 줄 수 있습니다. 하지만 오일이 부족하면 기어 수명이 단축됩니다. 따라서 오일 레벨을 적정하게 유지하고 오일 레벨 표시창 중앙의 빨간색 점보다 오일이 높지 않도록 하십시오.
- 오일 뚜껑을 열어 작동 중 오일이 순환하는지 확인하십시오.
- 감소 비율은 1:1입니다.
- 이 밀링 헤드의 주축은 우회전만 가능하며, 역회전은 불가능합니다. 탭 가공 작업에만 사용하십시오.
- 이 밀링 헤드는 수직 작업 또는 재료 고정용으로 설계되었습니다.
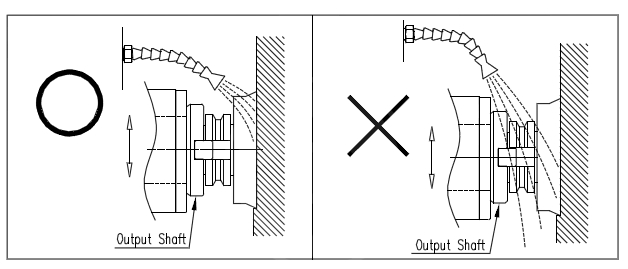
- 밀링 작업 중 절삭유를 사용할 때는 냉각수 분사 방식을 적절히 조정하고, 절삭유를 밀링 헤드 스핀들에 직접 분사하거나 씻어내지 마십시오. 밀링 작업 중 스핀들이 회전하기 때문에 스핀들과 헤드 하우징 사이에 회전 간극이 발생합니다. 고압의 냉각수 분사가 직접 닿을 경우, 내부 오일 씰만으로는 냉각수 유입을 완전히 방지할 수 없습니다. 따라서 공기/물 혼합 분사 방식의 에어 미스트 냉각 밸브 또는 노즐 위치 조절이 용이한 6.3mm 저압 유체 분사 호스를 사용하는 것이 좋습니다. 냉각수 노즐은 밀링 커터와 공작물 사이의 절삭 영역에 정확히 분사되도록 하고, 밀링 헤드 본체나 스핀들에 직접 닿지 않도록 하여 밀링 헤드의 수명을 연장하십시오.
- 이 밀링 헤드에는 ISO-68 또는 ISO-AW32 유압 오일 #10이 사용됩니다. 항상 동일하거나 유사한 유압 오일을 사용해야 합니다.
- 정상적인 주행 조건에서 매번 사용하기 전에 오일 레벨이 오일 레벨 표시기의 빨간색 지점에 있는지, 그 이상은 아닌지 확인하십시오.
- 정상 작동 조건에서 기어 변속 시스템의 윤활유는 3개월 또는 250-300시간마다 교체해야 합니다. 오일 뚜껑은 (1)과 같이 위치하고 오일 배출구는 (2)와 같이 위치합니다. 오일을 배출하고 새 오일로 교체하려면 오일 배출 볼트를 풀어야 합니다.
추신: 이 밀링 헤드에는 오일이 주입되어 있지 않습니다. 밀링 헤드 설치가 완료되면 오일 레벨 중앙의 빨간색 점까지 오일을 주입해 주십시오.
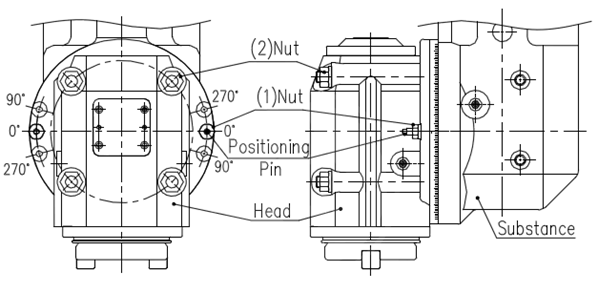
이 헤드에는 0°, 90°, 270°(대각선 방향)에 각각 2개의 위치 조정 핀이 있습니다. 위의 3가지 각도로 위치를 조정해야 할 경우 아래 단계를 따르십시오.
- 잠금 너트(1)를 풀고 위치 고정 핀을 제거합니다. (너트(1)를 풀면 위치 고정 핀을 단단히 조일 수 있습니다.)
- 너트(2)를 풉니다. (너트를 완전히 제거하지 않고 조금만 풀면 각도를 회전시킬 수 있습니다.)
- 가공에 필요한 각도로 헤드를 회전시킵니다.
- 위치 고정 핀을 뒤로 이동시키고 손으로 단단히 누른 다음, 너트(2)를 기계에 맞도록 살짝 조인 후 공구로 단단히 두드려 너트(2)를 완전히 조입니다. (대각선 방향으로 단단히 조여 주십시오.) (약 25kgf-m)
추신:
- 위치 고정핀을 사용할 때는 구멍 안의 이물질이나 먼지를 완전히 제거해 주십시오. 구멍 안의 이물질이나 먼지는 위치 고정 정밀도에 영향을 미칩니다.
- 위치 고정 핀은 정확한 구멍 위치에 삽입되어야 하며, 그렇지 않으면 가공 정밀도가 떨어집니다.
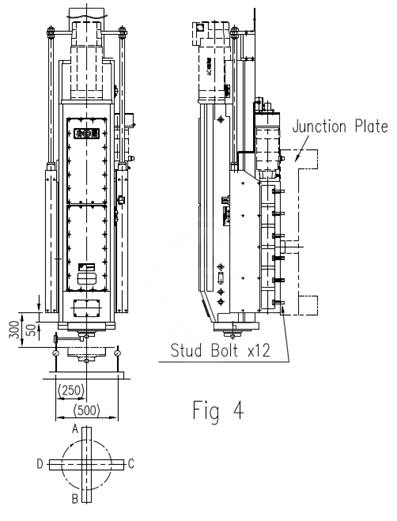
중하중 이중 기둥 밀링 머신에 슬라이딩 시트를 고정한 후, 밀링 헤드 본체를 아래쪽으로 50mm 내립니다. 정밀도 보정을 시작하기 위해 베드 플레이트(수평 기준면)에 측량 지시계를 놓습니다. 먼저 측량 지시 바늘을 스핀들 표면에 놓고 베드 플레이트에 닿도록 합니다. 지시계의 눈금이 0으로 돌아와야 합니다. 그런 다음 스핀들을 손으로 돌려 그림 4와 같이 지시계의 ABC, D 지점의 수치를 읽습니다. A와 B는 좌우 보정 지점입니다. 보정 시 두 지점의 수치는 같아야 합니다. 슬라이딩 시트의 볼트 12개(그림 4 참조)를 풀고 필요한 값이 될 때까지 조정한 후 볼트를 단단히 조입니다. C와 D는 전방 및 후방 보정 지점입니다. 이 지점의 수치는 작업 상황에 따라 조정해야 합니다. 다음으로, 헤드 본체를 아래쪽으로 300mm 내립니다. 그런 다음 앞서 설명한 방법으로 보정합니다. 모든 보정 작업이 완료되면 사용할 수 있습니다.
밀링 헤드의 정상적인 기능을 유지하고 최대 효율로 작동하며 수명을 연장하기 위해서는 일반적으로 철저한 유지 보수가 필요하며, 직원과 작업자는 다음과 같은 경고 사항에 따라 기계를 실제로 유지 관리해야 합니다.
- 매일 작업을 마친 후에는 커터 헤드의 철 조각을 청소하고, 4주마다 헤드 전체를 청소하며, 모든 슬라이딩 면에 윤활유를 도포한 후 전원을 끄십시오.
- 매일 기계를 가동하기 전에 오일량을 점검하고, 오일량이 부족할 경우 필요한 만큼 보충해 주십시오.
- 주축 과열, 비정상 진동, 비정상 소음 등의 이상 징후가 나타나면 즉시 기계를 정지하고 담당자에게 알린 후, 문제 해결 후 작업을 재개하십시오.
- 윤활유가 오염되면 오염된 윤활유를 배출하고 오일 탱크를 청소한 후 새 윤활유를 채워 넣으십시오.
- 슬라이딩 시트의 윤활은 수동식 오일 주입기를 사용하여 이루어지며, 매일 작업 전에 윤활유를 공급해야 합니다.
- 밀링 헤드의 내부 윤활유는 3개월에 한 번씩 교체해야 합니다.
- 주축 베어링의 간극은 요구 사항에 따라 조정해야 합니다.
- 머리맡과 슬라이딩 시트 사이의 간격은 필요에 따라 조정해야 합니다.
- 전선이 느슨해지거나 손상되지 않도록 최소한 1년에 한 번씩 전선 연결부를 점검해 주십시오.
- 기계 출고 후 3개월 이상 사용하지 않았거나, 3개월 이상 사용을 중단한 경우에는, 기계 출고 후 3개월마다 상기 절차에 따라 윤활을 실시해 주십시오. 속도 조절 레버를 고속 위치로 이동시킨 후, 메인 스핀들을 손으로 돌려 5회 이상 회전시켜 주십시오.