A
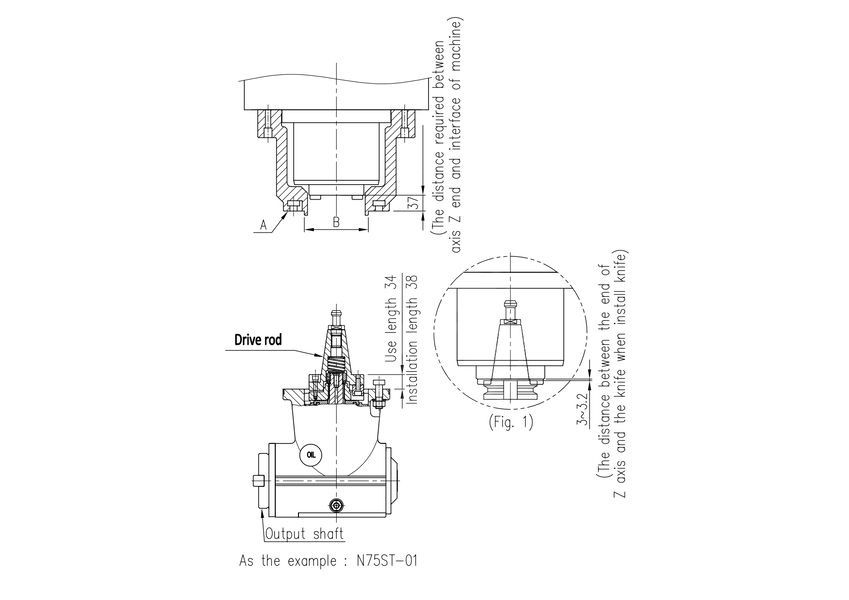
- 以 N75ST-01 为例,其使用长度为 34mm,装配长度为 38mm。请在安装法兰承接座后,先测量机床 Z 轴端面与配合面的间距需为 37mm;若超出此距离,将导致直角铣头的轴承及内部零部件损坏。
- 使用高精度百分表测量机床工作台与承接座 A 平面的平行度,必须确保在 0.01mm 以内(严禁超过 0.02mm)。A 平面公差偏大会直接影响直角铣头旋转至各分度角度时输出轴中心的高度误差。
- B 外圆与 Z 轴主轴的同轴度(同心度)公差亦必须确保在 0.01mm 以内(严禁超过 0.02mm)。
- 若 A 平面的平行度与 B 外圆的同轴度公差偏大,将严重影响直角铣头旋转至各个角度时的输出轴中心高度误差及切削加工精度;情况严重时,会导致直角铣头运转时产生剧烈噪音、异常杂音,乃至造成轴承与零件异常损坏。
- 装夹刀具时(如图 1 所示),Z 轴端面与刀具法兰端面间距应保持在 3~3.2mm。间距过大会导致直角铣头的传动轴过度下压,造成直角铣头内部轴承与零部件损坏。
- 校准直角精度时,严禁敲击直角铣头本体部件。因安装与使用不当造成之设备损坏,不在质保维修范围之内。
A
铣头自交货之日起超过三个月未使用,或经使用后曾停机放置三个月(及以上)未再使用者,在此情况下,为充分润滑主轴精密轴承及传动齿轮,请务必依下列规范进行维护保养:
- 在与铣头结合装配前,请先使用扳手手动旋转主轴五圈以上,确保主轴轴承得到初步润滑。
- 并于“每次使用前”仔细检视油量,必要时请加注 ISO-VG68 或 ISO-AW32、液压油 #10 等同等规格之液压油,标准油位请参阅第五章图示。
- 润滑油过量会自溢油孔排出。油量过多将稀释并冲洗掉主轴轴承内部的原厂润滑脂,导致轴承寿命急剧缩短;油量不足则会加剧齿轮磨损、影响使用寿命。因此,请保持适量油位,严禁超过油镜中心红点标记。
- 在低速运转磨合过程中,可旋开加油盖确认润滑油是否正常循环流动。
- 本铣头之传动减速比为 1:1。
- 本铣头主轴仅限正转(顺时针)使用;除攻丝加工工序外,严禁反转运行。
- 依据本铣头之机械设计要求,必须以立式(垂直方向)状态使用及存放。
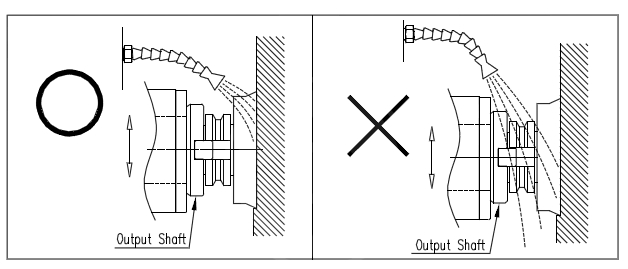
- 使用切削液进行铣削加工时,请务必规范调整冷却液喷射方向与方式,严禁以切削液直接强力冲洗铣头主轴。由于铣头主轴为高速回转运动部件,其与铣头壳体之间必存在机械回转间隙,在切削液高压水柱直接冲击下,内部油封结构亦难以完全阻隔切削液渗透。因此加工时,建议采用微量油雾切削冷却系统(MQL 水气调节阀),或采用 6.3mm 低压水管搭配万向可调喷嘴,确保喷头精准对准铣刀刃口与工件切削区,切勿直喷铣头本体与主轴配合处,以确保铣头之机械寿命。
A
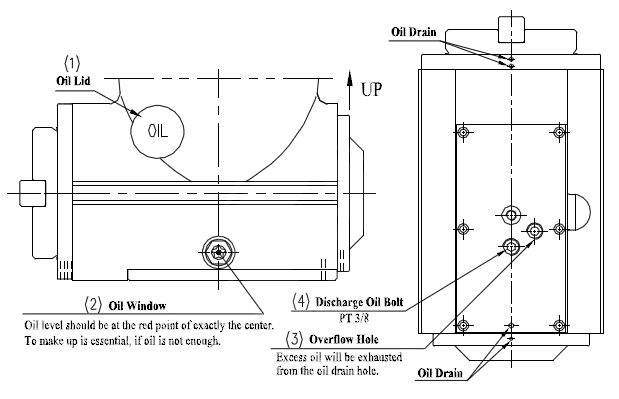
- 本铣头润滑油选用 ISO-VG68 或 ISO-AW32、液压油 #10 等规格,后续补充润滑油时亦请使用同等规格或同等特性的润滑液压油。注油孔位置如图(1)所示。
- 在正常运转情况下,每次开机作业前必须检视油位与油量。油位下降时,请加注至油镜中心的红色标记基准点,切勿超量注油。油镜位置如图(2)所示。
- 机油加注过量将自溢油孔排出(如图(3)所示)。过量机油会冲刷并稀释主轴轴承内的专用润滑脂,导致轴承寿命急剧缩短;而机油不足则会加剧齿轮磨损、影响使用寿命。因此,请严格保持适量油位,切勿超过油镜中心红点。
- 在正常使用情况下,每运转 3 个月或累计加工 250~300 小时,必须彻底更换齿轮传动部件的润滑机油。请拧开放油螺塞排净旧油后,重新加注全新润滑油。放油螺塞位置如图(4)所示。
注:本铣头出厂时内部未预先加注润滑机油。完成机床安装后,请务必加注润滑机油至油镜中心红点处方可开机运行。
A
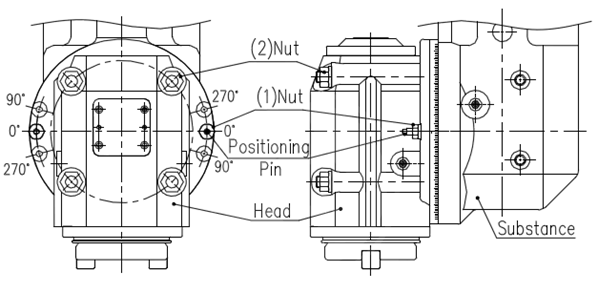
本铣头在 0°、90°、270° 配有 2 支定位销(对角方向)。当需使用这 3 个角度加工时,请依下列步骤规范操作:
- 拧紧螺母(1)即可拔出并取下定位销(松开螺母(1)时,方可敲紧定位销)。
- 旋松螺母(2)(微松至头部可平稳旋转角度即可,请勿完全取下)。
- 旋转头部至所需加工角度位置。
- 装回定位销并用手压紧就位后,微拧紧螺母(2)使头部与本体贴合,再使用铜棒等工具平稳敲紧定位销,最后将螺母(2)按对角线交叉顺序均匀锁紧(紧固扭矩约为 8~10 kgf-m)。
注:
- 使用定位销时,必须仔细检查孔内是否存在异物或切屑杂质(如有异物务必彻底清洁干净),以免影响角度定位精度。
- 请务必确保定位销准确插入对应基准孔位;若插错孔位将直接导致严重的加工精度偏差。
A
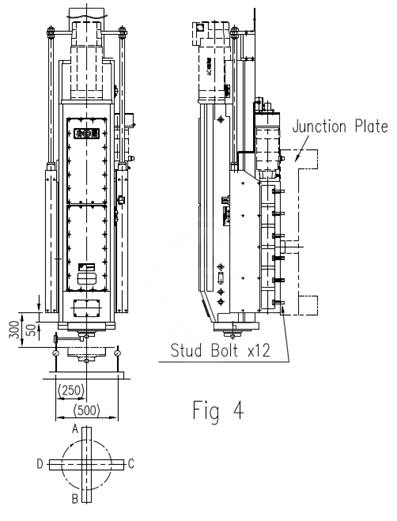
将本铣头滑座牢固安装于龙门铣床后,把铣头本体向下移动 50mm,并将百分表/千分表(测量指示表)置于机床工作台台面(水平基准面)上,即可开始校准装配精度。第一步:将指示表测量测针接触主轴端面或测量基准表面,并将指示表表盘校准归零;接着用手缓慢旋转主轴,依次读取指示表在 a、b、c、d 四个方位的指示数值(如图 4 所示)。其中 a、b 两点为左右两侧对称校准点,在此位置校准时读数必须保持一致;若需微调时,应先旋松铣削头滑座上的 12 颗固定螺栓(位置如图 4 所示)进行姿态调整,待达到精度目标值后再将螺栓以对角线顺序对称锁紧。c、d 两点为前后两侧校准点,读数可根据实际切削工艺工况需求进行合理微调。第二步:将铣头本体继续向下移动至 300mm 处,依前述相同校准方法重新进行多点复测与校正;完成所有测量行程内的精度校准并锁紧各固定部件后,方可投入正式切削加工。
A
为了维护铣削头正常之功能,以发挥最大之工作效率,并延长使用寿命,唯有靠平时彻底做好维护保养工作。请操作人员或保修相关人员切实遵行下列保养注意事项,以收预防保养之效。
- 每日收工后,必须将铣削头上之铁屑、铁粉清扫干净,其四周亦需一并清理。将所有外露部分之滑动面涂抹润滑油,并将电源关闭。
- 每日启动机床前,请先开启冷却机并检视油镜;启动铣头电源一分钟后,请检视油位并从视油窗检视润滑油循环状况。如发现油量低于油镜标准或循环异常,应立即按规定牌号补充油液,或对循环油路系统进行检修。
- 操作中如遇主轴温度过高、振动过大、噪音异常等反常现象时,请立即停机,报告上级等相关管理人员,实施故障排除之后方可继续操作。
- 任何时候润滑油若遭受污染,请将铣削头本体及冷却机之润滑油排净并清洗油箱,重新注入清洁的润滑油。
- 滑座上之润滑油由自动注油器供给。
- 铣削头内部润滑油应每三个月更换一次。
- 主轴轴承间隙调整,视实际工况需要而行调整。
- 铣削头头部与滑座之间隙调整,视实际工况需要而行调整。
- 电气接线端子每年至少检查一次,以防松动或腐蚀。
- 机械自交货之日起超过三个月未使用,或经使用后曾停机达三个月或三个月以上未再继续使用者,在此情形下欲重新启用时,为主轴精密轴承充分润滑起见,请将转速调至高速档位,再用手手动转动主轴五圈以上。自交货日起每隔三个月,均应落实上述保养规程。