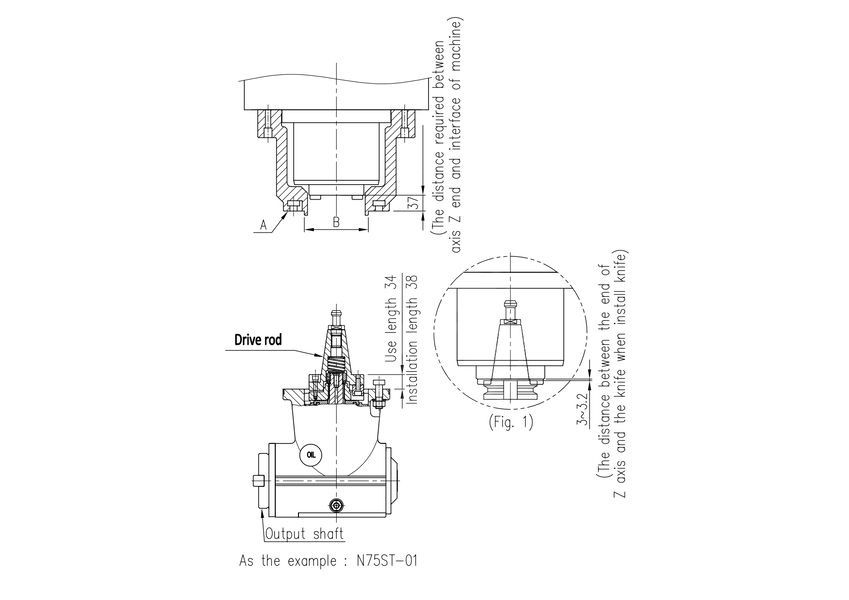
- 使用時の長さは34mm、組み立て時の長さは38mmです。ホルダー取り付け後、Z軸の端と機械のインターフェース間の距離を確認してください。Z軸の端と機械のインターフェース間の距離は34mmでなければなりません。距離が34mmを超えると、ヘッドベアリングや部品が損傷します。
- 精密ゲージを使用して、ホルダー上の平面Aの平行度を確認し、0.01mm以内(0.02mmを超えてはならない)であることを確認してください。平面Aの公差が大きいほど、ヘッドが各角度の出力軸の中心まで転がる際の高さ誤差が大きくなります。
- 主軸の外側B軸およびZ軸の同心度公差も、必ず0.01mm以内でなければなりません(0.02mmを超えてはなりません)。
- ヘッドが各角度の出力軸の中心まで転がる際の高さ誤差や各種精度は、平面Aの平行度公差と外側Bの同心度公差が大きいほど影響を受けます。さらに悪いことに、ヘッドが転がる際に騒音、摩擦音、振動、ベアリングや部品の損傷が発生します。
- ナイフを取り付ける際(図1参照)、Z軸の端とナイフの間の距離は3~3.2mmにする必要があります。距離が長すぎると、ヘッドの駆動ロッドが押し下げられ、ヘッドベアリングや部品が損傷する原因となります。
- 直角の精度を正す際は、絶対にヘッド本体を叩かないでください。誤った取り付けや使用によって生じた問題は保証の対象外となります。
スピンドルベアリングとギアの潤滑を維持するため、フライスヘッドが納品日から3ヶ月以上使用されていない場合、または3ヶ月以上使用を停止している場合は、以下の手順に従ってフライスヘッドを保管してください。
- フライスヘッドを取り付ける前に、スピンドルを5回以上回転させてください。これは、ベアリングとギアに潤滑油を浸透させるためです。
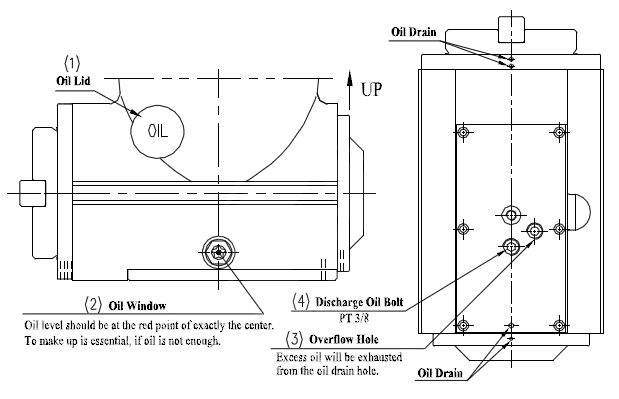
- 使用前に毎回オイルレベルを確認してください。必要に応じて作動油(ISO-68またはISO-AW32、作動油10号)を補充し、オイルレベルは図に示すレベルにしてください。
- 余分なオイルは、オイル排出穴(図に示す位置)から排出されます。オイルが多すぎると、潤滑グリースが洗い流され、主軸ベアリングの損傷の原因となります。一方、オイル不足はギアの寿命を縮めます。そのため、適切なオイルレベルを維持し、オイルレベルがオイル窓の中央にある赤い点を超えないようにしてください。
- 運転中はオイルの蓋を開けて、オイルが循環していることを確認してください。
- 削減率は1:1です
- このフライスヘッドの主軸は右回転専用です。逆回転はできません。タッピング加工時のみ使用可能です。
- このフライスヘッドは、垂直方向での使用、または材料の保持のみを目的として設計されています。
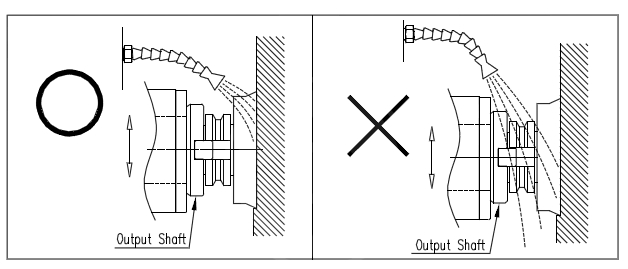
- フライス加工中に切削液を使用する場合は、クーラントの噴霧方法を適切に調整し、切削液をフライスヘッドのスピンドルに直接噴霧したり、流し込んだりしないでください。フライス加工中はスピンドルが回転するため、スピンドルとヘッドハウジングの間には自然に回転クリアランスが生じます。加圧されたクーラントの流れが直接当たると、内部のオイルシールではクーラントの侵入を完全に防ぐことができません。そのため、エアミスト冷却バルブ(空気/水混合)を使用するか、ノズル位置を調整できるクーラントホースを備えた6.3mmの低圧流体流を使用することをお勧めします。クーラントノズルは、フライスカッターとワークピースの間の切削ゾーンに正確に向け、フライスヘッド本体やスピンドルに直接流し込まないようにしてください。これにより、フライスヘッドの寿命を保護し、最大限に活用することができます。
- このフライスヘッドには、ISO-68またはISO-AW32、油圧オイル#10が使用されます。常に同じまたは同一の油圧オイルを使用してください。
- 通常の使用条件下では、毎回使用前にオイルレベルを確認し、オイルレベルがオイルレベル中央の赤い点まで達していることを確認してください。それ以上達していないことを確認してください。
- 通常運転時、ギア伝動システムの潤滑油は3ヶ月ごと、または250~300時間ごとに交換する必要があります。オイルリッドの位置は(1)、オイル排出口の位置は(2)です。オイルを排出して新しいオイルに交換するには、排出ボルトを緩めてください。
PS:このフライスヘッドにはオイルが充填されていません。フライスヘッドの取り付けが完了したら、オイルレベルセンターの赤い点までオイルを充填してください。
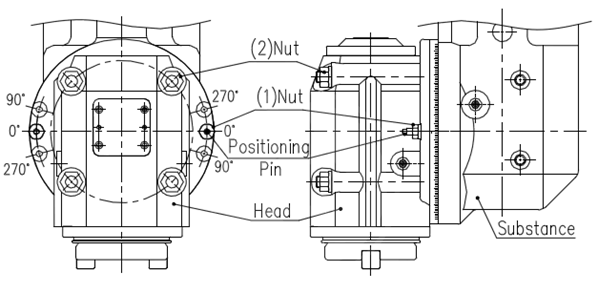
このヘッドには0°、90°、270°(対角方向)の2つの位置決めピンがあります。上記の3つの角度で位置決めする必要がある場合は、以下の手順に従って操作してください。
- ロックナット(1)を緩め、位置決めピンを取り外します。(ナット(1)を緩めると、位置決めピンがしっかりと固定されます。)
- ナット(2)を緩めます。(少し緩めるだけで角度を調整できますので、ナットを完全に外さないでください。)
- 加工したい角度にヘッドを回転させる。
- 位置決めピンを後方に移動させ、手でしっかりと押し込み、ナット(2)を少しだけ機械に合うように固定します。次に、工具でしっかりと叩き、ナット(2)をしっかりと固定します。(斜め方向にしっかりと固定してください。)(約25kgf-m)
追伸:
- 位置決めピンを使用する際は、穴の中の異物や汚れを完全に除去してください。穴の中の異物や汚れは位置決め精度に影響を与えます。
- 位置決めピンは正しい穴の位置に差し込まなければ、加工精度が悪くなります。
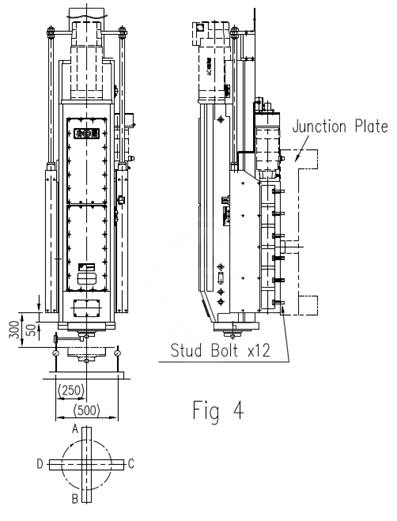
重荷重用ダブルコラムフライス盤のスライドシートを固定した後、フライスヘッド本体を下げて 50 mm 下げます。測量指示器をベッドプレート (水平基準面) に置いて、精度補正を開始します。まず、測量指示針をスピンドルの表面に置き、指示器でベッドプレートに触れます。指示器の読み取り値はゼロに戻る必要があります。次に、手でスピンドルを回転させ、図 4 のように指示器の ABC D の数値を読み取ります。A と B は左右の補正点です。補正時には、2 つの点の読み取り値は同じである必要があります。スライドシートの 12 本のボルト (図 4 に示す) を緩め、必要に応じて必要な値に達するまで調整し、ボルトをしっかりと締めます。C と D は前後の補正点です。これらの点の読み取り値は、作業状況に応じて調整する必要があります。次に、ヘッド本体を下げて 300 mm まで下げます。その後、前の方法に従って補正します。位置補正が完了したら使用できます。
フライスヘッドの正常な機能を維持し、最大の効率で動作させ、耐用年数を延ばすためには、通常、徹底的なメンテナンスを行う必要があります。スタッフとオペレーターは、以下の警告に従って実際に機械をメンテナンスする必要があります。
- 毎日作業を終えた後、カッターヘッドの鉄片を清掃し、4週間ごとにヘッドを完全に清掃し、露出しているすべての摺動面に潤滑油を塗布してから電源を切ってください。
- 毎日機械を始動する前に、オイルを確認し、必要量に応じてオイルが不足している場合は十分なオイルを補充してください。
- 主軸の過熱、異常な振動、異常な騒音などの異常が発生した場合は、直ちに機械を停止し、関係スタッフに連絡してください。不具合を解消してから作業を再開してください。
- 潤滑油が汚染された場合は、汚染された潤滑油を抜き取り、オイルタンクを清掃してから、新しい潤滑油を補充してください。
- 摺動シートの潤滑は手動式給油器で行い、毎日作業開始前に潤滑油を供給します。
- フライスヘッド内部の潤滑油は3ヶ月ごとに交換する必要があります。
- 主軸ベアリングの隙間は、要求に応じて調整する必要があります。
- ヘッドレストとスライドシートの間の隙間は、必要に応じて調整する必要があります。
- 電線のコネクタは、緩みや破損を防ぐため、少なくとも年に一度は点検してください。
- 納品日から3ヶ月以上使用していない場合、または使用期間が3ヶ月以上中断している場合は、メインスピンドルの精密ベアリングに潤滑油を塗布するために、速度変更レバーを高速の位置に押し込み、メインスピンドルを手で5回転以上回転させてください。納品後3ヶ月ごとに、上記の手順に従って機械のメンテナンスを行ってください。