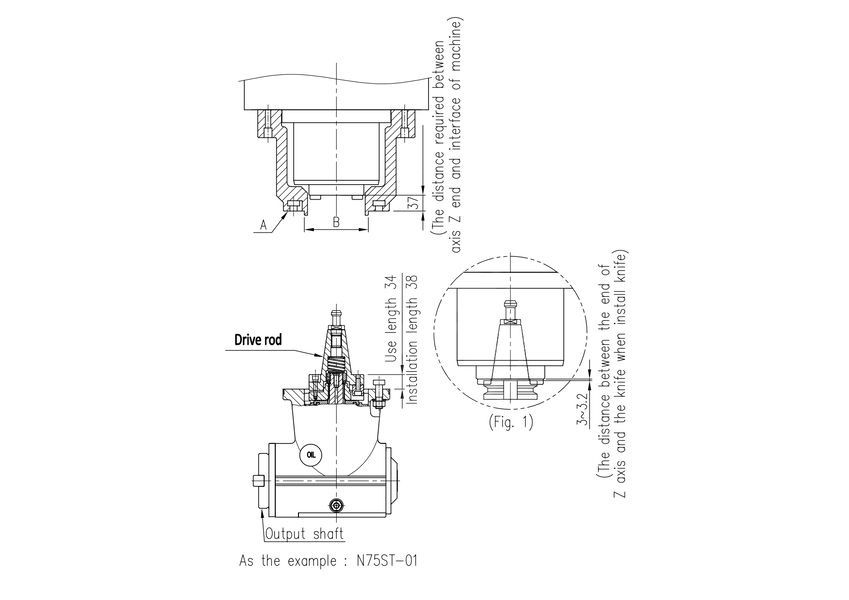
- उपयोग की लंबाई 34 मिमी है, असेंबली की लंबाई 38 मिमी है, और कृपया होल्डर लगाने के बाद Z अक्ष के सिरे और मशीन के इंटरफ़ेस के बीच की दूरी की जांच करें, Z अक्ष के सिरे और मशीन के इंटरफ़ेस के बीच की दूरी 34 मिमी होनी चाहिए; यदि दूरी 34 मिमी से अधिक है तो हेड बेयरिंग और अन्य पुर्जे क्षतिग्रस्त हो जाएंगे।
- कृपया होल्डर पर समतल A की समानांतरता को परिशुद्धता गेज से जांचें और सुनिश्चित करें कि यह 0.01 मिमी के भीतर हो (0.02 मिमी से अधिक नहीं होनी चाहिए)। समतल A की सहनशीलता जितनी अधिक होगी, हेड के प्रत्येक कोण के आउटपुट शाफ्ट के केंद्र तक घूमने की ऊंचाई में त्रुटि उतनी ही अधिक होगी।
- मुख्य अक्ष के बाहरी B और Z अक्षों की संकेंद्रता सहनशीलता भी निश्चित रूप से 0.01 मिमी होनी चाहिए (यह 0.02 मिमी से अधिक नहीं हो सकती)।
- प्रत्येक कोण के आउटपुट शाफ्ट के केंद्र तक हेड रोलिंग की ऊंचाई त्रुटि और विभिन्न परिशुद्धता समतल A की समानांतरता की सहनशीलता और बाहरी B की संकेंद्रण सहनशीलता से प्रभावित होगी; इससे भी बुरी बात यह है कि हेड रोलिंग के दौरान शोर, घर्षण और भनभनाहट होगी और बियरिंग और पुर्जों को नुकसान होगा।
- चाकू लगाते समय (जैसा कि चित्र 1 में दिखाया गया है), Z अक्ष के सिरे और चाकू के बीच की दूरी 3 ~ 3.2 मिमी होनी चाहिए; यदि दूरी अधिक होगी तो हेड की ड्राइव रॉड नीचे की ओर दब जाएगी, जिससे हेड के बेयरिंग और अन्य पुर्जों को नुकसान हो सकता है।
- सही कोण की सटीकता सुनिश्चित करते समय हेड बॉडी पर कभी भी प्रहार न करें, और गलत स्थापना और उपयोग के कारण होने वाली समस्या वारंटी के अंतर्गत नहीं आती है।
यदि मिलिंग हेड का उपयोग डिलीवरी की तारीख से तीन महीने से अधिक समय तक नहीं किया गया है या तीन महीने से अधिक समय तक उपयोग बंद कर दिया गया है, तो स्पिंडल बेयरिंग और गियर को चिकनाई युक्त रखने के लिए, कृपया मिलिंग हेड को निम्न प्रकार से रखें:
- मिलिंग हेड को जोड़ने से पहले, स्पिंडल को पांच बार से अधिक घुमाएँ। ऐसा करने से बेयरिंग और गियर चिकनाई वाले तेल से अच्छी तरह नम हो जाते हैं।
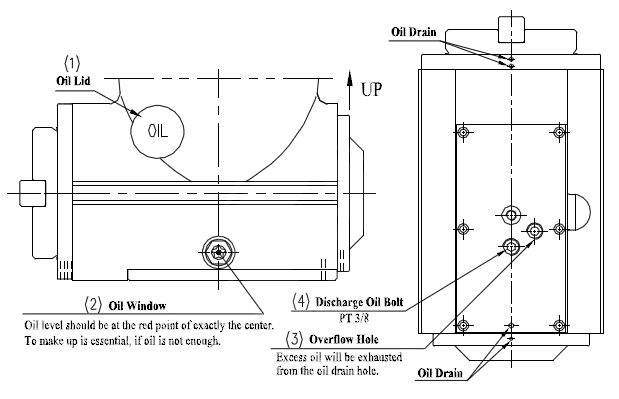
- उपयोग करने से पहले तेल की जाँच अवश्य करें। आवश्यकता पड़ने पर और हाइड्रोलिक तेल (ISO-68 या ISO-AW32, हाइड्रोलिक तेल #10) डालें, तेल का स्तर चित्र में दिखाए अनुसार रखें।
- अतिरिक्त तेल, ऑयल ड्रेन होल (चित्र में दिखाए गए स्थान पर) से बाहर निकल जाएगा। अतिरिक्त तेल लुब्रिकेटिंग ग्रीस को सोख लेगा, जिससे मुख्य स्पिंडल के बेयरिंग को नुकसान हो सकता है। तेल की कमी से गियर का जीवनकाल कम हो जाएगा। इसलिए, तेल का स्तर सही रखें और ऑयल विंडो के केंद्र में लाल बिंदु से अधिक तेल कभी न होने दें।
- तेल का ढक्कन खोलकर जांच लें और सुनिश्चित करें कि संचालन के दौरान तेल का संचार हो रहा है।
- कमी का अनुपात 1:1 है।
- इस मिलिंग हेड का मुख्य स्पिंडल केवल दाईं ओर ही घूम सकता है। इसे विपरीत दिशा में नहीं घुमाया जा सकता। इसका उपयोग केवल टैपिंग के काम के लिए ही किया जा सकता है।
- यह मिलिंग हेड केवल ऊर्ध्वाधर उपयोग या स्टॉक रखने के लिए डिज़ाइन किया गया है।
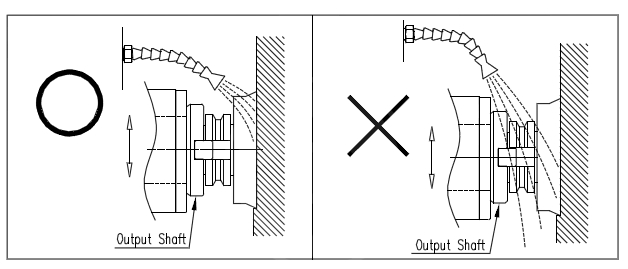
- मिलिंग प्रक्रिया के दौरान कटिंग फ्लूइड का उपयोग करते समय, कूलेंट स्प्रे विधि को ठीक से समायोजित करें और कटिंग फ्लूइड को कभी भी सीधे मिलिंग हेड स्पिंडल पर स्प्रे या फ्लश न करें। मिलिंग के दौरान स्पिंडल के घूमने के कारण, स्पिंडल और हेड हाउसिंग के बीच स्वाभाविक रूप से एक घूर्णी क्लीयरेंस मौजूद होता है। दबावयुक्त कूलेंट स्ट्रीम के सीधे प्रभाव में, आंतरिक ऑयल सील कूलेंट के प्रवेश को पूरी तरह से नहीं रोक सकती हैं। इसलिए, एयर-मिस्ट कूलिंग वाल्व (हवा/पानी का मिश्रण) या आसान नोजल पोजीशनिंग के लिए एडजस्टेबल कूलेंट होज़ के साथ 6.3 मिमी कम दबाव वाली फ्लूइड स्ट्रीम का उपयोग करने की सलाह दी जाती है। यह सुनिश्चित करें कि कूलेंट नोजल मिलिंग कटर और वर्कपीस के बीच कटिंग ज़ोन पर ही निर्देशित हों—मिलिंग हेड बॉडी या स्पिंडल पर कभी भी सीधे फ्लश न करें—ताकि मिलिंग हेड की सुरक्षा हो सके और उसकी सर्विस लाइफ अधिकतम हो सके।
- इस मिलिंग हेड में ISO-68 या ISO-AW32 प्रमाणित हाइड्रोलिक ऑयल #10 का प्रयोग किया जाता है। हमेशा इसी या इसके समान हाइड्रोलिक ऑयल का प्रयोग किया जाना चाहिए।
- सामान्य परिस्थितियों में प्रत्येक बार उपयोग करने से पहले तेल का स्तर जांच लें और सुनिश्चित करें कि यह तेल स्तर केंद्र के लाल बिंदु पर है, इससे अधिक नहीं।
- सामान्य परिचालन स्थितियों में, गियर ट्रांसमिशन सिस्टम के लिए लुब्रिकेटिंग तेल को हर 3 महीने या 250-300 घंटे में बदलना आवश्यक है। तेल का ढक्कन (1) में दिखाया गया है और तेल निकालने का छेद (2) में दिखाया गया है। तेल निकालने और नया तेल डालने के लिए डिस्चार्ज बोल्ट को खोलें।
पी.एस.: इस मिलिंग हेड में तेल नहीं डाला गया है, कृपया मिलिंग हेड को स्थापित करने के बाद तेल स्तर केंद्र के लाल बिंदु तक तेल डालें।
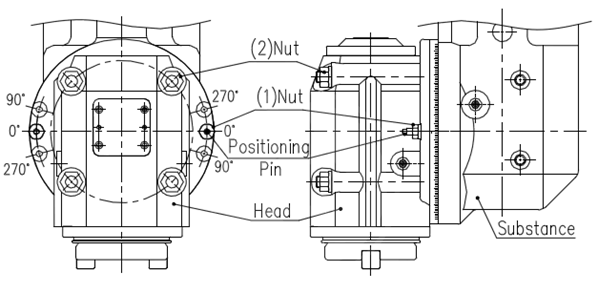
इस हेड में 0°, 90° और 270° (विकर्ण दिशा) पर 2 पोजिशनिंग पिन हैं। ऊपर दिए गए 3 कोणों पर पोजिशनिंग करने के लिए कृपया नीचे दिए गए चरणों का पालन करें:
- लॉकिंग नट (1) को ढीला करें और पोजिशनिंग पिन को हटा दें। (नट (1) को ढीला करें और पोजिशनिंग पिन को ठोककर कस सकते हैं।)
- नट (2) को ढीला करें। (थोड़ा सा ढीला करने से ही कोण को घुमाया जा सकता है, नट को निकालें नहीं।)
- प्रोसेसिंग के लिए वांछित कोण पर हेड को घुमाना।
- पोजिशनिंग पिन को पीछे की ओर ले जाएं और हाथ से कसकर दबाएं, और मशीन में फिट होने वाले नट (2) को थोड़ा सा लॉक करें, फिर टूल से कसकर ठोकें, और नट (2) को कसकर लॉक करें। (कृपया तिरछे तरीके से कसकर लॉक करें।) (लगभग 25 किलोफ-मीटर।)
पी.एस.:
- पोजीशनिंग पिन का उपयोग करते समय कृपया छेद में मौजूद किसी भी बाहरी वस्तु या गंदगी को पूरी तरह से हटा दें, क्योंकि छेद में मौजूद बाहरी वस्तु या गंदगी से पोजीशनिंग की सटीकता प्रभावित होगी।
- पोजिशनिंग पिन को सही छेद में लगाना आवश्यक है, अन्यथा इससे मशीनिंग की सटीकता खराब हो जाएगी।
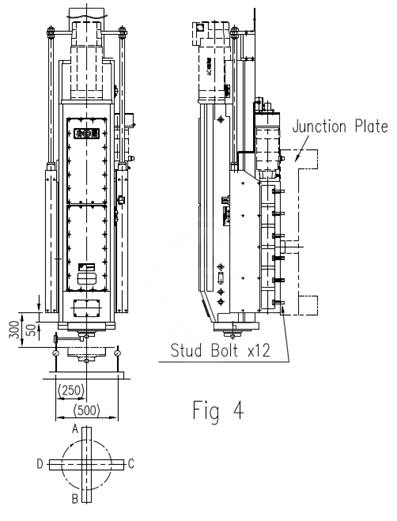
हैवी ड्यूटी डबल कॉलम मिलिंग मशीन पर स्लाइडिंग सीट लगाने के बाद, मिलिंग हेड बॉडी को 50 मिमी नीचे करें। परिशुद्धता को ठीक करने के लिए बेड प्लेट (समतल आधार तल) पर एक सर्वेइंग इंडिकेटर रखें। सबसे पहले, सर्वेइंग इंडिकेटिंग सुई को स्पिंडल की सतह पर रखें और इंडिकेटर से बेड प्लेट को स्पर्श करें। ध्यान दें, इंडिकेटर पर रीडिंग शून्य पर वापस आ जानी चाहिए। फिर स्पिंडल को हाथ से घुमाएँ और चित्र 4 में दिखाए गए अनुसार इंडिकेटर पर ABC D पर अंक पढ़ें। A और B बाएँ और दाएँ सुधार बिंदु हैं। सुधार करते समय दोनों बिंदुओं पर रीडिंग समान होनी चाहिए। स्लाइडिंग सीट पर लगे 12 बोल्टों को ढीला करें (जैसा कि चित्र 4 में दिखाया गया है) और आवश्यकतानुसार, वांछित मान तक पहुँचने तक समायोजित करें, फिर बोल्टों को कसकर टाइट कर दें। C और D आगे और पीछे के सुधार बिंदु हैं। कार्य स्थिति के अनुसार इन बिंदुओं पर रीडिंग को समायोजित किया जाना चाहिए। दूसरा, हेड बॉडी को 300 मिमी तक नीचे करें। फिर पिछली विधि का पालन करते हुए इसे ठीक करें। सुधार की सभी स्थितियों को पूरा करने के बाद इसका उपयोग किया जा सकता है।
मिलिंग हेड के सामान्य कामकाज को अधिकतम दक्षता के साथ बनाए रखने और इसके उपयोग-जीवन को बढ़ाने के लिए, आमतौर पर हमें पूरी तरह से रखरखाव करना चाहिए, कर्मचारियों और ऑपरेटरों को मशीन का रखरखाव निम्नलिखित चेतावनियों के अनुसार करना चाहिए:
- हर दिन काम बंद करने के बाद, कटर हेड पर लगे लोहे के टुकड़ों को साफ करना चाहिए, और हर 4 सप्ताह में हेड को पूरी तरह से साफ करना चाहिए, और सभी फिसलने वाली सतहों पर चिकनाई वाला तेल लगाना चाहिए, और बिजली बंद कर देनी चाहिए।
- मशीन को प्रतिदिन चालू करने से पहले, कृपया तेल की जांच करें और यदि तेल अपर्याप्त हो तो आवश्यकतानुसार पर्याप्त तेल डालें।
- मुख्य स्पिंडल के अत्यधिक गर्म होने, असामान्य कंपन या असामान्य शोर जैसी असामान्य स्थितियों में मशीन को तुरंत रोक दें और संबंधित कर्मचारियों को सूचित करें, और समस्या का समाधान होने के बाद काम जारी रखें।
- जब चिकनाई वाला तेल दूषित हो जाए, तो कृपया उसे निकाल दें और तेल की टंकी को साफ करके उसमें नया चिकनाई वाला तेल डालें।
- स्लाइडिंग सीट का लुब्रिकेशन हैंड-शेक ऑइलर द्वारा किया जाता है, और प्रतिदिन काम शुरू करने से पहले लुब्रिकेंट ऑयल की आपूर्ति की जाती है।
- मिलिंग हेड के आंतरिक स्नेहक को हर 3 महीने में बदलना चाहिए।
- मुख्य स्पिंडल बेयरिंग के गैप को आवश्यकतानुसार समायोजित किया जाना चाहिए।
- सिर और स्लाइडिंग सीट के बीच की दूरी को आवश्यकतानुसार समायोजित किया जाना चाहिए।
- कृपया ढीलेपन या खराबी से बचने के लिए साल में कम से कम एक बार बिजली के तार के कनेक्टर की जांच करें।
- मुख्य स्पिंडल के सटीक बेयरिंग को चिकनाई देने के लिए कृपया गति परिवर्तन लीवर को उच्च गति की स्थिति में धकेलें और मुख्य स्पिंडल को हाथ से घुमाएँ। यदि आपने डिलीवरी की तारीख से 3 महीने या उससे अधिक समय तक इस मशीन का उपयोग नहीं किया है, या आपने 3 महीने या उससे अधिक समय तक इसका उपयोग बंद कर दिया है, तो उपयोग शुरू करने से पहले मुख्य स्पिंडल को 5 बार से अधिक घुमाएँ। मशीन की डिलीवरी के बाद प्रत्येक 3 महीने में ऊपर बताई गई प्रक्रिया के अनुसार मशीन का रखरखाव करें।