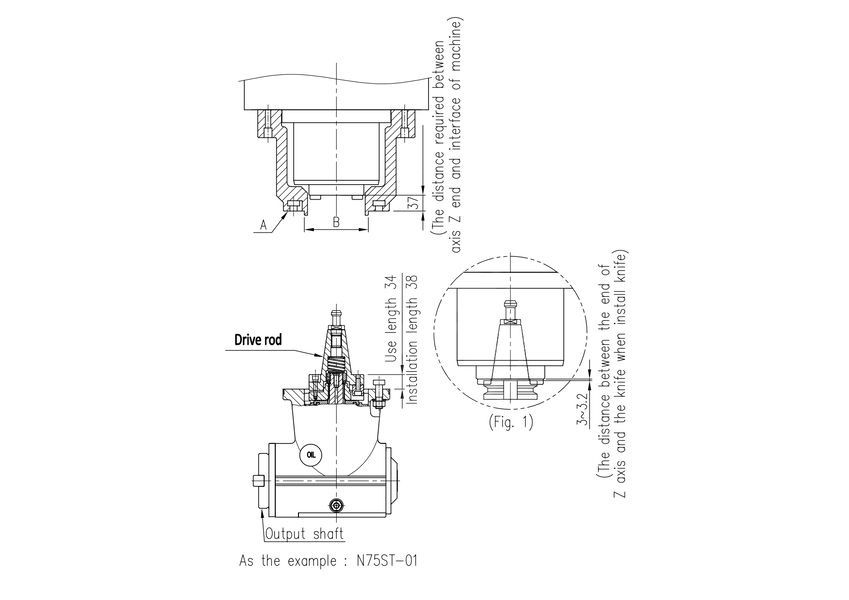
- Рабочая длина составляет 34 мм, длина сборки — 38 мм. После установки держателя проверьте расстояние между концом оси Z и интерфейсом станка. Расстояние между концом оси Z и интерфейсом станка должно составлять 34 мм; если это расстояние превышает 34 мм, подшипники головки и другие детали могут быть повреждены.
- Пожалуйста, проверьте параллельность плоскости А на держателе с помощью прецизионного калибра и убедитесь, что она составляет не менее 0,01 мм (не должна превышать 0,02 мм). Погрешность высоты головки, перемещающейся относительно центра выходного вала каждого угла, будет зависеть от большего допуска плоскости А.
- Допуск на концентричность внешних осей B и Z главной оси также должен составлять не менее 0,01 мм (он не может превышать 0,02 мм).
- Погрешность высоты вращения головки относительно центра выходного вала каждого угла, а также различная точность будут зависеть от большего допуска параллельности плоскости А и допуска концентричности внешней плоскости В; что еще хуже, это может вызвать шум, трение и вибрацию, а также повреждение подшипников и деталей при вращении головки.
- При установке ножа (как показано на рис. 1) расстояние между концом оси Z и ножом должно составлять 3–3,2 мм. При большем расстоянии приводной стержень головки будет оказывать давление, что может привести к повреждению подшипников и других деталей головки.
- НИКОГДА не ударяйте по корпусу головки, если правильно выверен прямой угол, и проблемы, возникшие из-за неправильной установки и использования, не покрываются гарантией.
Для обеспечения смазки подшипников шпинделя и шестерни, если фрезерная головка не использовалась более трех месяцев с момента поставки или не использовалась более трех месяцев, пожалуйста, следуйте приведенным ниже рекомендациям по уходу за фрезерной головкой:
- Перед установкой фрезерной головки, пожалуйста, проверните шпиндель более пяти раз. Это необходимо для того, чтобы подшипники и шестерни смазались маслом.
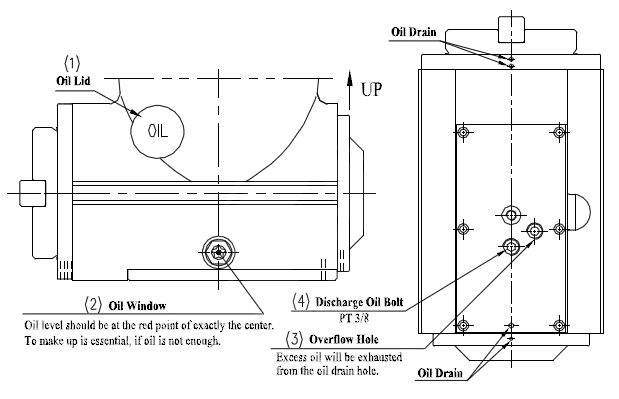
- Уровень масла необходимо проверять перед каждым использованием. При необходимости долейте гидравлическое масло (ISO-68 или ISO-AW32, гидравлическое масло № 10), уровень масла должен соответствовать показанному на рисунке.
- Избыток масла будет вытекать через сливное отверстие (расположение показано на рисунке). Избыток масла будет вымывать смазку, что приведет к повреждению подшипника главного шпинделя. Но недостаток масла сократит срок службы шестерни. Поэтому поддерживайте правильный уровень масла и никогда не допускайте его превышения отметки «красная точка» в центре масляного окошка.
- Откройте крышку маслозаливной горловины, чтобы проверить и убедиться в циркуляции масла во время работы.
- Коэффициент уменьшения составляет 1:1
- Главный шпиндель этой фрезерной головки предназначен только для правого вращения. Реверсивное вращение невозможно. Используется только для нарезания резьбы.
- Эта фрезерная головка предназначена для вертикального использования или только для обработки заготовок.
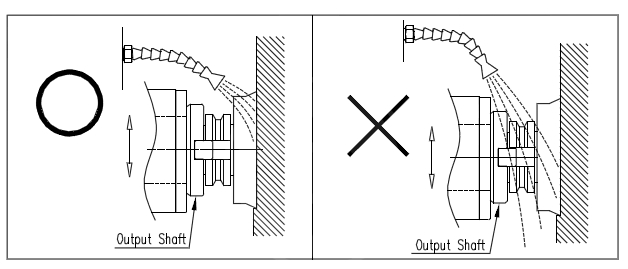
- При использовании смазочно-охлаждающей жидкости во время фрезерования необходимо правильно отрегулировать способ распыления охлаждающей жидкости и никогда не распылять и не промывать смазочно-охлаждающую жидкость непосредственно на шпиндель фрезерной головки. Поскольку шпиндель вращается во время фрезерования, между шпинделем и корпусом головки естественным образом существует зазор вращения. Под прямым воздействием струи охлаждающей жидкости под давлением внутренние масляные уплотнения не могут гарантировать полного предотвращения попадания охлаждающей жидкости. Поэтому рекомендуется использовать клапан воздушного тумана (смесь воздуха и воды) или струю жидкости под низким давлением диаметром 6,3 мм с регулируемым шлангом для подачи охлаждающей жидкости для удобства позиционирования форсунки. Убедитесь, что форсунки подачи охлаждающей жидкости направлены непосредственно в зону резания между фрезой и заготовкой — никогда не промывайте непосредственно корпус фрезерной головки или шпиндель — чтобы защитить и максимально продлить срок службы фрезерной головки.
- Данная фрезерная головка использует гидравлическое масло ISO-68 или ISO-AW32 № 10. Всегда следует использовать одно и то же гидравлическое масло.
- Перед каждым использованием в нормальных условиях проверяйте уровень масла, убедившись, что он находится на красной отметке в центре шкалы уровня масла, но не выше.
- В нормальных условиях эксплуатации замену смазочного масла в системе зубчатой передачи необходимо производить каждые 3 месяца или 250-300 часов. Крышка маслозаливной горловины расположена (1), а отверстие для слива масла — (2). Для слива масла и замены его на новое открутите болт слива масла.
P.S.: В эту фрезерную головку масло не заливалось. Пожалуйста, долейте масло до красной отметки на шкале уровня масла после завершения установки фрезерной головки.
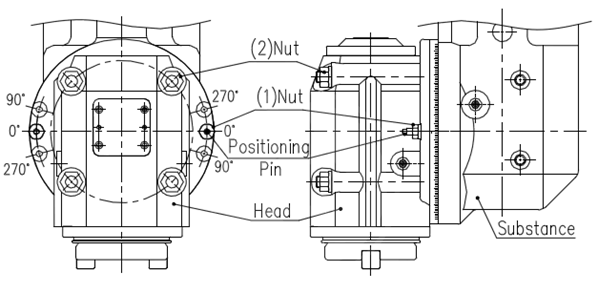
Данная головка имеет 2 позиционирующих штифта под углами 0°, 90° и 270° (по диагонали). Для установки под тремя указанными углами выполните следующие действия:
- Затяните контргайку (1) и снимите установочный штифт. (Ослабьте гайку (1), и установочный штифт можно будет забить.)
- Ослабьте гайку (2). (Угол можно повернуть, лишь немного ослабив гайку, и НЕ снимайте ее полностью.)
- Поворот головки под желаемым углом для обработки.
- Сдвиньте назад установочные штифты и плотно прижмите их рукой, слегка затяните гайку (2), которая должна быть установлена на станке, затем плотно постучите инструментом и плотно затяните гайку (2). (Пожалуйста, затягивайте плотно по диагонали.) (Примерно 25 кгс·м.)
PS:
- Перед использованием позиционирующего штифта, пожалуйста, полностью удалите посторонние предметы или грязь из отверстия, так как наличие посторонних предметов или грязи в отверстии может повлиять на точность позиционирования.
- Позиционирующий штифт должен быть установлен в правильное отверстие, иначе это приведет к низкой точности обработки.
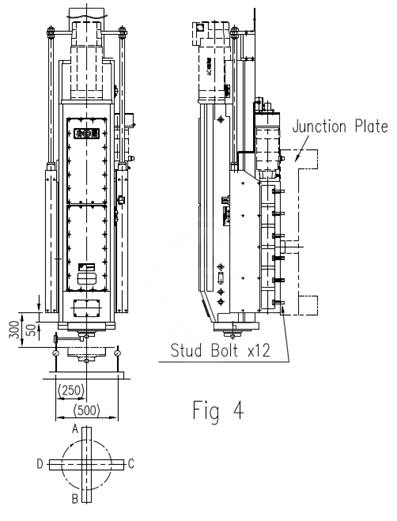
После установки скользящего сиденья на мощный двухколонный фрезерный станок, опустите корпус фрезерной головки на 50 мм. Установите измерительный индикатор на опорную плиту (нижнюю плоскость) для начала корректировки точности. Сначала поместите измерительную стрелку на поверхность шпинделя и коснитесь индикатором опорной плиты. Обратите внимание, что показания индикатора должны быть равны нулю. Затем поверните шпиндель рукой и считайте значения ABC D на индикаторе, как показано на рис. 4. A и B — левая и правая точки корректировки. Показания в этих двух точках должны совпадать при корректировке. Ослабьте 12 болтов на скользящем сиденье (как показано на рис. 4) и отрегулируйте, если необходимо, до достижения требуемого значения, затем затяните болты. C и D — передняя и задняя точки корректировки. Показания в этих точках следует корректировать в зависимости от условий работы. Затем опустите корпус головки на 300 мм. После этого выполните корректировку, как описано выше. После завершения корректировки можно использовать станок.
Для обеспечения нормальной и максимально эффективной работы фрезерной головки и продления срока ее службы необходимо проводить тщательное техническое обслуживание. Персонал и операторы должны проводить фактическое обслуживание станка в соответствии со следующими рекомендациями:
- После каждого перерыва в работе необходимо очищать металлические режущие элементы на режущей головке, а также полностью очищать головку каждые 4 недели, смазывать все скользящие поверхности маслом и выключать питание.
- Перед каждым запуском машины проверяйте уровень масла и, если его недостаточно, доливайте необходимое количество.
- При возникновении таких нештатных ситуаций, как перегрев главного шпинделя, ненормальная вибрация, ненормальный шум, немедленно остановите станок, сообщите об этом соответствующему персоналу и продолжайте работу после устранения неисправности.
- При загрязнении смазочного масла необходимо слить его, очистить масляный бак и залить новое масло.
- Смазка скользящего сиденья осуществляется с помощью ручной маслосмазочной машины, которая подает смазочное масло перед началом работы каждый день.
- Внутреннюю смазку фрезерной головки следует менять раз в 3 месяца.
- Зазор в подшипнике главного шпинделя необходимо регулировать в зависимости от требований.
- Зазор между головой и сдвижным сиденьем необходимо регулировать в зависимости от требований.
- Пожалуйста, проверяйте соединение электрического провода не реже одного раза в год, чтобы избежать ослабления или повреждения.
- Пожалуйста, переведите рычаг переключения скорости в положение высокой скорости для смазки прецизионного подшипника главного шпинделя и поверните главный шпиндель вручную. Дайте шпинделю провернуться более 5 раз, если вы не использовали станок в течение 3 месяцев или более с момента поставки, или если вы прерываете использование примерно на 3 месяца или более. После поставки станка необходимо проводить его техническое обслуживание в соответствии с описанной выше процедурой каждые 3 месяца.